Artykuł sponsorowany
Co wygląd gotowej powłoki mówi o przebiegu niklowania w produkcji seryjnej
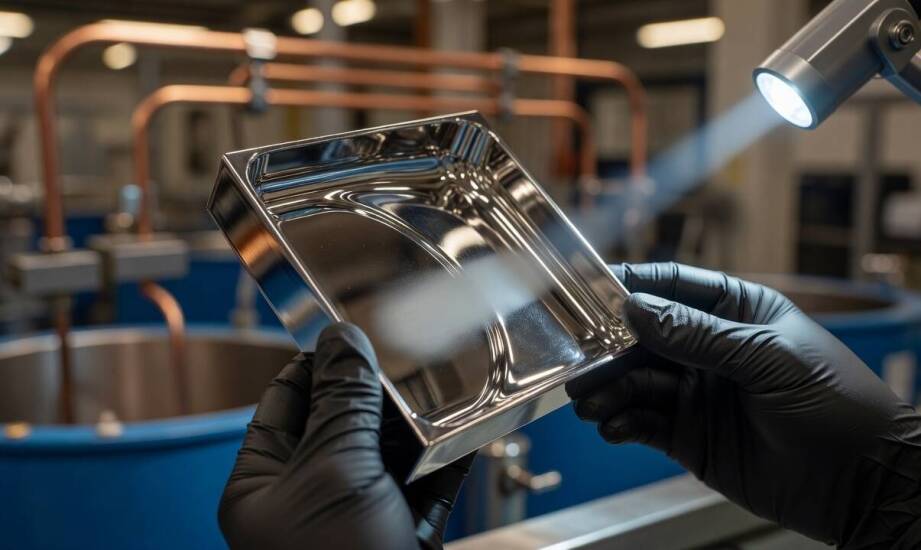
Wygląd gotowej powłoki galwanicznej często stanowi najczytelniejszy wskaźnik błędów popełnionych we wczesnych fazach obróbki detalu. Nawet przy zachowaniu nominalnych parametrów kąpieli i prądu końcowy efekt wizualny szybko ujawnia ukryte niedoskonałości przygotowania bazy materiałowej. Producenci maszyn oraz elementów dla branży motoryzacyjnej i lotniczej polegają na powłokach ochronnych, które muszą spełniać wyśrubowane normy. Analiza wizualna pozwala inżynierom sprawnie zlokalizować źródło problemu bezpośrednio na linii produkcyjnej. Wykrycie drobnych mankamentów gołym okiem zapobiega powielaniu kosztownych wad w długich seriach przemysłowych.
Przeczytaj również: Jak często należy przeprowadzać dezynsekcję w Warszawie?
Matowienie i smugi a weryfikacja przygotowania powierzchni
Matowa lub szara powierzchnia części najczęściej wskazuje na niedobór dodatków błyszczących w wannie roboczej. Taki sam objaw wywołują niewłaściwe wartości temperatury oraz silne wahania pH roztworu. Wprowadzenie odpowiednich korekt w samym elektrolicie zazwyczaj wystarcza, aby przywrócić metalom pożądany wygląd i pełną funkcjonalność ochronną. Wyraźne pasy i smugi widoczne na materiale wynikają z pozostawienia zanieczyszczeń po niedokładnym odtłuszczaniu. Podobny obraz daje zastosowanie zbyt krótkich cykli płukania między kolejnymi operacjami chemicznymi w parku maszynowym.
Przeczytaj również: Zalety taśmy pakowej brązowej: wytrzymałość, estetyka i uniwersalność
Prawidłowo poprowadzony proces niklowania wymaga zachowania bezwzględnej czystości chemicznej i fizycznej środowiska roboczego. Nawet mikroskopijne resztki olejów obróbczych trwale zaburzają strukturę nakładanej warstwy antykorozyjnej, obniżając jej właściwości mechaniczne. Nierówny połysk na płaskich partiach przy jednoczesnym braku wad na krawędziach sugeruje obecność produktów korozji w cieczy. Zjawisko to oznacza również nagromadzenie się trudnych do usunięcia osadów organicznych, które wymagają wdrożenia dodatkowej filtracji.
Przeczytaj również: Kiedy narzędzie na baterię sprawdza się lepiej niż model sieciowy przy pracy elektryka
Gładkość powłoki czasami zanika wyłącznie w miejscach trudno dostępnych, takich jak głębokie otwory czy ślepe gwinty. Taki objaw bezpośrednio oznacza zbyt krótki czas kontaktu z roztworem aktywującym lub użycie kwasu o zbyt niskim stężeniu. Powierzchnia pozbawiona właściwej aktywacji nie potrafi wytworzyć trwałych wiązań z nakładanymi jonami metalu w tych newralgicznych strefach. Kontrola wizualna daje technologom jasny sygnał do powrotu do gruntownego czyszczenia chemicznego detali przed dalszym przetwarzaniem.
Wpływ geometrii elementów na przebarwienia i porowatość
Lokalne przebarwienia oraz wysoka porowatość nałożonego metalu rzadko stanowią efekt zaburzenia pojedynczego parametru produkcyjnego. Pojawiają się zazwyczaj w obszarach, w których skomplikowany kształt elementu wymusza nierównomierny rozkład ładunku elektrycznego. Ostre krawędzie i mocno wystające fragmenty naturalnie skupiają znacznie większe prądy podczas trwania obróbki galwanicznej. Zjawisko to prowadzi do tak zwanego przypalenia, które generuje bardzo cienką, matową i mocno chropowatą strukturę na brzegach.
Odwrotny mechanizm elektrochemiczny działa w zagłębieniach detalu, gdzie niska gęstość prądu mocno spowalnia przyrost grubości warstwy. Skutkuje to niedostatecznym pokryciem materiału bazowego, co powoduje gwałtowną utratę wymaganej odporności korozyjnej na wybranych fragmentach części. Zmienna grubość osadu często objawia się powstawaniem nieregularnych, ciemniejszych plam rozmieszczonych w okolicach rowków konstrukcyjnych. Całkowite wyeliminowanie tego zjawiska w seryjnych zamówieniach wymaga używania dedykowanych anod pomocniczych lub specjalnie profilowanych uchwytów. Prawidłowe rozmieszczenie dodatkowych narzędzi w wannie galwanicznej skutecznie wyrównuje generowane pole elektryczne wokół skomplikowanej bryły.
Problemem technicznym wymagającym szybkiej interwencji pozostaje nagła utrata przyczepności i powierzchniowe łuszczenie się osadzonej powłoki ochronnej. Szybka ścieżka naprawcza obejmuje ponowną weryfikację chemicznych procesów odtłuszczania oraz trawienia metalu bazowego. Pozostałości twardych past polerskich tworzą mikroskopijną barierę izolacyjną, całkowicie blokującą prawidłowe osadzanie się cząsteczek. Pomiary grubości i weryfikacja jednorodności powłok za pomocą nowoczesnych spektrometrów stanowią standardową praktykę specjalistów zakładu Elbit. Technicy monitorują jakość obróbki na bieżąco, aby skutecznie wyeliminować ryzyko powstawania uciążliwych pęcherzy czy rozległych odwarstwień materiału.
Właściwa interpretacja wad wizualnych przynosi realne oszczędności, o ile technolog precyzyjnie łączy mankament z konkretnym etapem produkcyjnym. Obserwacja zmatowień i smug pozwala błyskawicznie skorygować proporcje dodatków do elektrolitu i wydłużyć czasy płukania między wannami. Zidentyfikowanie porowatości na ostrych załamaniach materiału daje wyraźny sygnał do korekty sposobu zawieszania i modyfikacji wartości natężenia prądu. Szybkie wykrycie łuszczących się fragmentów chroni natomiast kolejne partie towaru przed poddaniem obróbce z ominięciem kluczowej aktywacji kwasowej. Skrupulatna kontrola organoleptyczna w połączeniu z precyzyjnymi pomiarami instrumentalnymi gwarantuje najwyższą jakość elementów trafiających do wymagających gałęzi przemysłu.
Kategorie artykułów
Polecane artykuły
Tarasy drewniane – jak dbać o ich trwałość i estetykę?

Jak wykorzystać kontenery do szybkiego rozwoju infrastruktury wojskowej?

Egzekucja nieruchomości przez komornika Wilanów – co warto wiedzieć?
