Artykuł sponsorowany
Jak stabilność procesu CNC przekłada się na powtarzalność komponentów dla automotive i oświetlenia
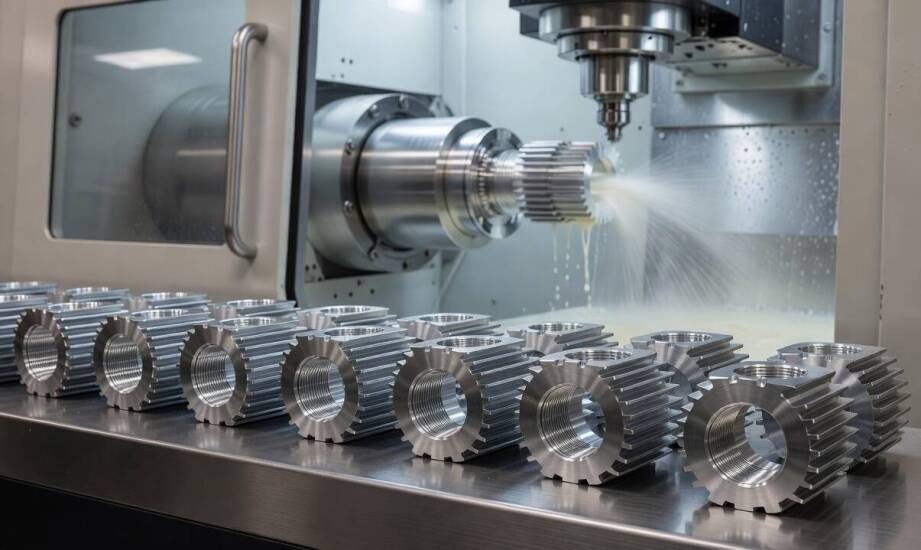
Produkcja seryjna komponentów dla branż motoryzacyjnej i oświetleniowej wymaga, aby kolejne partie detali zachowywały identyczne wymiary oraz właściwości mechaniczne. W przemyśle precyzyjnym pojedynczy udany element stanowi zaledwie punkt wyjścia dla odpowiedniej kalibracji maszyn. Stabilność procesu obróbki skrawaniem decyduje o tym, czy gotowe oprawy i układy napędowe spełnią rygorystyczne wymagania przez cały cykl życia produktu. Ewentualne rozbieżności, które ujawniają się dopiero na końcowym etapie montażu, generują zauważalne straty materiałowe i opóźnienia w łańcuchu dostaw.
Przeczytaj również: Jak często należy przeprowadzać dezynsekcję w Warszawie?
Dlaczego poprawny detal to za mało w serii?
Uzyskanie jednego detalu spełniającego wymiary nominalne nie stanowi wyzwania, jednak problem nabiera wagi przy realizacjach liczonych w tysiącach sztuk. Wraz ze wzrostem wolumenu wytwarzanych elementów rośnie ryzyko odchyleń, które wynikają z kumulacji błędów termicznych, stopniowego zużycia narzędzi tnących oraz mikroskopijnych luzów powstających w prowadnicach maszyny. Nawet nowoczesne centra obróbcze ulegają nagrzewaniu podczas wielogodzinnej pracy, co wywołuje zjawisko rozszerzalności cieplnej metalu. Z tego powodu utrzymanie stabilnych parametrów skrawania zabezpiecza zgodność wymiarową pierwszego i ostatniego elementu w partii produkcyjnej.
Przeczytaj również: Zalety taśmy pakowej brązowej: wytrzymałość, estetyka i uniwersalność
Inżynierowie z sektora motoryzacji oraz techniki świetlnej opierają weryfikację części na ściśle określonych parametrach technicznych. Krytyczne znaczenie dla bezbłędnego montażu mają tolerancje geometryczne określające formę i orientację, takie jak współosiowość, walcowość oraz stabilność położenia. Części nośne w układach mechanicznych pojazdów wymagają przede wszystkim bezwzględnego zachowania wytrzymałości oraz dużej precyzji spasowania z sąsiednimi komponentami. Elementy widoczne wyrobów, do których należą zewnętrzne oprawy lamp, podlegają natomiast dodatkowym, surowym kryteriom dotyczącym chropowatości powierzchni i estetyki wykończenia.
Przeczytaj również: Kiedy narzędzie na baterię sprawdza się lepiej niż model sieciowy przy pracy elektryka
Znaczący wpływ na ostateczną powtarzalność elementów wywiera właściwy dobór stopów oraz optymalizacja operacji toczenia, frezowania czy gwintowania. Surowce powszechnie stosowane w przemyśle, takie jak aluminium i mosiądz, charakteryzują się bardzo dobrą obrabialnością. Cecha ta pozwala ograniczyć siły skrawania i zminimalizować zjawisko miejscowego przegrzewania się obrabianych detali. W przypadku zastosowania znacznie twardszych stopów stali rygorystyczna kontrola odprowadzania ciepła oraz prędkości posuwu zapobiega odkształceniom termicznym, co ułatwia utrzymanie idealnej gładkości powierzchni.
Jak dokumentacja i dialog redukują błędy?
Przekazanie do wykonawcy samego modelu przestrzennego rzadko wystarcza do uruchomienia płynnej produkcji seryjnej. Konstruktywny dialog z technologami na wczesnym etapie projektowania pozwala doprecyzować ciasne tolerancje, zweryfikować fizyczną wykonalność geometrii detalu i wykonać sztukę próbną. Poprawnie sporządzona dokumentacja techniczna organizuje wymagania materiałowe oraz ustala precyzyjne sekwencje poszczególnych operacji na obrabiarce. Zastosowanie ustandaryzowanych symboli tolerancji na rysunkach redukuje pole do interpretacji, co bezpośrednio zmniejsza ryzyko konfliktów informacyjnych pomiędzy inżynierem a operatorem maszyny.
Wielu problemów jakościowych można uniknąć na długo przed umieszczeniem metalowego pręta w uchwycie tokarki. Rozbieżności pomiędzy założeniami projektowymi, parametrami dostarczonych półfabrykatów a ustawieniami układu sterowania najczęściej dają o sobie znać dopiero po wyprodukowaniu całej zleconej partii. Wynika to z faktu, że pojedyncze pomiary początkowe nie zawsze wychwytują postępujący dryft termiczny oprzyrządowania albo nierównomierną gęstość metalu pochodzącego z różnych wytopów.
Firma Staltim Stawiarscy od lat realizuje zaawansowane projekty dla przemysłu, kontynuując rodzinne tradycje ubytkowej obróbki metali sięgające lat 40. XX wieku. Wykorzystując specjalistyczne centra tokarskie i wydajne automaty krzywkowe, przedsiębiorstwo realizuje usługi CNC w Częstochowie, dostarczając komponenty o długości do jednego metra i średnicy od 2 do 200 milimetrów. Zespół inżynierów kompleksowo obsługuje firmy motoryzacyjne i oświetleniowe z Polski oraz zagranicy, dbając o pełną zgodność wymiarową każdej dostarczanej partii detali.
Zarządzanie zaawansowanym procesem ubytkowym wymaga spojrzenia wykraczającego daleko poza wyprodukowanie jednej sztuki testowej. Pełna stabilność produkcji bezpośrednio przekłada się na obniżenie wskaźnika odrzutów brakarskich i znacznie szybszą walidację wyrobów przez działy kontroli jakości. Zastosowanie odpowiedniego materiału konstrukcyjnego, bezwzględne przestrzeganie wytycznych z rysunków technicznych i nadzór nad parametrami pracy obrabiarek to jedyna droga do uzyskania trwałych komponentów. Tak wyprodukowane elementy montażowe przez długie lata zachowują swoje właściwości mechaniczne w wymagającym środowisku pracy.
Kategorie artykułów
Polecane artykuły
Tarasy drewniane – jak dbać o ich trwałość i estetykę?

Jak wykorzystać kontenery do szybkiego rozwoju infrastruktury wojskowej?

Egzekucja nieruchomości przez komornika Wilanów – co warto wiedzieć?
